
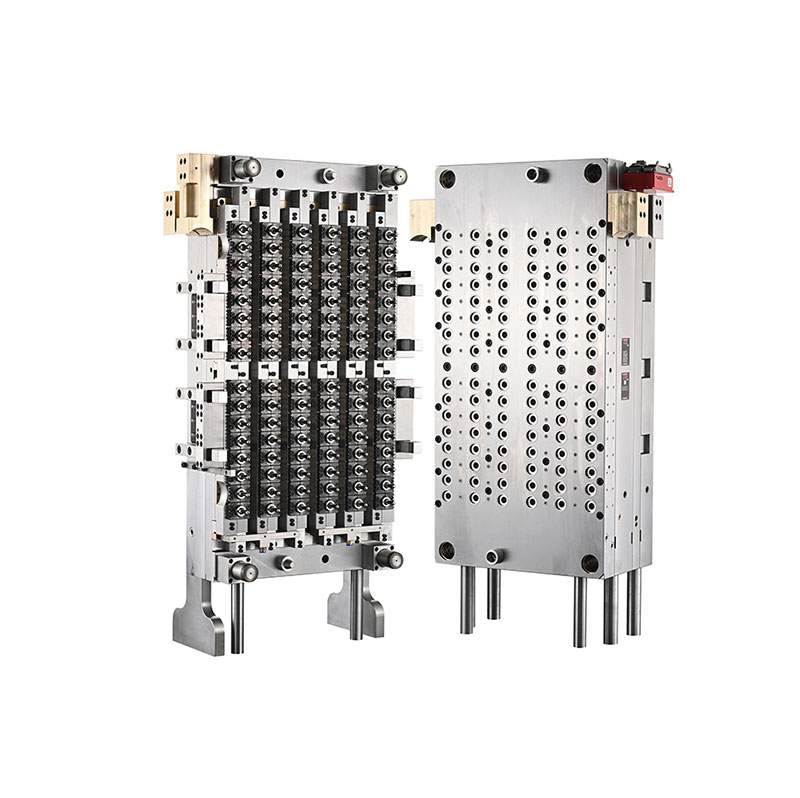
Daelong, čínský výrobce vstřikovacích forem s více než 30 lety zkušeností v oboru, poskytuje řešení přesných nástrojů pro velkoobjemovou výrobu plastových obalů. The96-Cavity 29 25 Neck Pet Preform Form s jehlovým ventilemje navržena pro náročnou výrobu PET předlisků, kombinující uspořádání s vysokými dutinami, řízený systém horkých vtoků a kompatibilitu s automatizovaným výrobním zařízením pro podporu konzistentního výstupu pro aplikace na balení nápojů, potravin a každodenních chemikálií.
Vysoce výkonná předformovací forma z PET přímo ovlivňuje efektivitu výroby, rozměrovou konzistenci, využití materiálu a následnou kvalitu láhve. Konfigurace s 96 dutinami umožňuje výrobcům vyrábět více předlisků v každém vstřikovacím cyklu, zatímco systém horkého vtoku s jehlovým ventilem pomáhá řídit dodávku taveniny na jednotlivých vtocích. Pro výrobce používající kompatibilní vstřikovací stroje Nestal a pětistanicovou robotickou automatizaci může správný design formy podporovat stabilní, opakovatelnou výrobu. Tento článek vysvětluje pracovní principy formy, výběr klíčových materiálů, technické výhody, kritéria výběru, požadavky na údržbu a praktické úvahy pro vyhodnocení investice do vysokokapacitní PET preformy.
PET preformy jsou vstřikované součásti, které jsou následně znovu ohřívány a vyfukovány do lahví nebo jiných nádob. Jejich rozměry, rozložení materiálu, geometrie hrdla a stav povrchu ovlivňují výkon hotového obalu.
Forma s 96 dutinami obsahuje 96 jednotlivých pozic dutin, což umožňuje správně nakonfigurovanému vstřikovacímu systému vytvořit až 96 předlisků v jednom kompletním lisovacím cyklu. Toto uspořádání je zvláště vhodné pro výrobce, kteří hledají značnou výrobní kapacitu, aniž by se spoléhali na četné samostatné formovací stroje.
Specifikace krku 29/25 identifikuje zamýšlený design povrchové úpravy krku. Kupující by si měli před objednávkou potvrdit přesný profil závitu, rozměry těsnění, kompatibilitu uzávěru a příslušný výkres hrdla. Tyto detaily určují, zda hotový předlisek bude odpovídat zamýšlenému uzávěru a procesu vyfukování láhve.
Podle informací o produktu Daelong je tato forma určena pro vstřikovací lisy Nestal vybavené pětimístným robotickým systémem. Skutečná kompatibilita by měla být potvrzena s modelem stroje kupujícího, rozměry desky, vstřikovací kapacitou a konfigurací automatizace.
Při vstřikování velkých dutin je distribuce roztaveného PET rovnoměrně do všech dutin hlavní inženýrskou výzvou. Změny teploty taveniny, tlaku, průtokového odporu nebo výkonu vtoku mohou způsobit rozdíly v hmotnosti předlisku, vzhledu a rozměrové přesnosti.
Systém horkého vtoku jehlového ventilu používá pohyblivý ventilový čep k ovládání otevírání a zavírání vtoku. Systém je navržen tak, aby řídil vstup taveniny do každé dutiny a může pomoci vytvořit čistší oblasti vtoku a konzistentnější plnění, pokud je správně navržen, udržován a synchronizován s procesem vstřikování.
Daelong pro tento model specifikuje systém horkého vtoku ventilového šoupátka řady PC-VG. Konečné výsledky závisí na celkové konstrukci horkého vtoku, stavu čepu ventilu, řízení teploty, nastavení vstřikování, chladicího výkonu a přípravě PET pryskyřice. Kupující by si měli vyžádat zkoušku formy a vyhodnocení vzorku, aby ověřili výkon v jejich skutečných provozních podmínkách.
Výběr materiálu je pro vysokokapacitní PET předformovací formu zásadní, protože jednotlivé komponenty podstupují různé kombinace tepla, tlaku, tření a opakovaného mechanického pohybu. Vhodné nástrojové oceli a materiály horkých vtoků pomáhají podporovat rozměrovou stabilitu, odolnost proti opotřebení a spolehlivý dlouhodobý provoz.
Následující tabulka shrnuje materiály a technické informace publikované společností Daelong pro tuto formu.
| Komponent | Specifikovaný materiál | Publikováno Hardness | Inženýrský účel |
|---|---|---|---|
| Dutina a jádro | Německo ocel 2316 | HRC 42–45; přesné kalení až HRC 50–54 | Tvoří geometrii předlisku a podporuje odolnost proti opotřebení |
| Kroužek na krk | Německo ocel 2316 | HRC 45–50 | Tvoří zakončení krku a rozhraní uzávěru |
| Čep ventilu | Japonská ocel SKD51 | HRC 58–60 | Ovládá otevírání a zavírání brány |
| Tryska horkého kanálu | Americká beryliová měď | HRC 37 | Podporuje přenos tepla v sestavě trysky |
| Rozdělovací deska | ocel H13 | HRC 35–38 | Podporuje konstrukci potrubí horkého vtoku |
| Základní deska | Nástrojová ocel P20 | HRC 27–32 | Poskytuje konstrukční podporu pro sestavu formy |
Poznámka: Hodnoty tvrdosti výše odpovídají specifikacím zveřejněným na stránce produktu. Kupující by měli potvrdit konečné materiálové certifikáty, stav tepelného zpracování, specifikace komponentů a záznamy o kontrole ve schválené technické dokumentaci.
Daelong také uvádí tolerance obrábění 0,003–0,005 mm, zaměnitelnost součástí až 90 % a soustřednost tloušťky stěny předlisku ±0,0075 mm při L = 100 mm. Toto jsou důležité body technického hodnocení; jejich metody měření, místa kontroly a kritéria přijatelnosti by měly být dohodnuty před přijetím do výroby.
Primární výhodou konfigurace s 96 dutinami je její schopnost vytvářet mnoho předlisků v každém cyklu. Ve spojení s vhodně dimenzovaným vstřikovacím strojem, vyváženým plněním, účinným chlazením a automatizovanou manipulací může toto uspořádání pomoci výrobcům zvýšit výkon a zároveň lépe využít výrobní plochu.
Skutečný počet přijatelných předlisků vyrobených za hodinu však závisí na době cyklu, dostupnosti stroje, stabilitě procesu, plánované údržbě a procentu vyřazených dílů. Plánování výroby by proto mělo používat ověřená zkušební data spíše než samotný počet dutin.
Konzistentní hmotnost předlisku, rozměry hrdla a tloušťka stěny jsou zásadní pro následné tváření vyfukováním. Rozdíly mezi dutinami mohou vést k nerovnoměrné distribuci materiálu, nekonzistentní síle láhve nebo zvýšené míře vyřazení.
Dobře navržený horký vtok, přesně vyrobené součásti forem a vyvážené chlazení mohou pomoci snížit tyto odchylky. Rutinní odběr vzorků a identifikace dutin jsou užitečné pro detekci problémů dříve, než ovlivní velkou výrobní dávku.
Daelong identifikuje vyměnitelnou strukturu dutiny jako jednu z technických výhod formy. Vyměnitelné součásti mohou zjednodušit cílenou údržbu, protože opotřebovanou nebo poškozenou část lze opravit bez výměny celé sestavy formy.
Kupující by měli potvrdit skutečný rozsah zaměnitelnosti, dostupnost náhradních dílů, postupy výměny a požadavky na ověřování rozměrů. Tyto podrobnosti pomáhají týmům údržby odhadnout prostoje a připravit vhodné zásoby náhradních dílů.
Vysokorychlostní výroba předlisku závisí na více než vstřikovacím výkonu. Robotická manipulace, chlazení, doprava, kontrola a následné foukací zařízení musí spolupracovat. Kompatibilita se zamýšleným automatizačním systémem pomáhá omezit ruční manipulaci a podporuje předvídatelnější výrobní pracovní tok.
Povrchová úprava hrdla 29/25 a uspořádání s 96 dutinami činí tento typ formy relevantním pro balicí operace, které vyžadují značné objemy PET předlisků. Vhodnost hotové láhve závisí na designu hrdla, hmotnosti předlisku, jakosti pryskyřice, geometrii láhve a zamýšlených podmínkách plnění.
Ne každé zakončení hrdla 29/25 je zaměnitelné s každým uzávěrem láhve nebo plnicí linkou. Výrobci by si měli ověřit nákresy uzávěru, prvky prokazující neoprávněnou manipulaci, požadavky na těsnění a platné normy pro balení, než se zaváží k návrhu formy.
Výběr formy s vysokou dutinou vyžaduje revizi celého výrobního systému spíše než srovnání počtu dutin nebo samotných nákupních cen. Technicky vhodná forma by měla odpovídat stroji, pryskyřici, designu láhve, výrobnímu cíli a zdrojům údržby dostupným v továrně.
Další podrobnosti o produktu najdete v 96dutinové 29/25hrdlové PET předformovací formě Daelong s jehlovým ventilem a její širší škálou řešení PET předlisků.
Dokonce i precizně zkonstruovaná forma vyžaduje pravidelnou údržbu, aby si udržela stálý výkon. V systému s 96 dutinami může malý problém postihující několik dutin vytvořit značný počet vadných dílů, pokud zůstane nezjištěn.
Preventivní údržba může snížit neočekávané prostoje a učinit výměnu součástí předvídatelnější. Vhodný interval údržby by měl vycházet z výrobních podmínek, kvality pryskyřice, provozních hodin, výsledků kontrol a doporučení výrobce.
Předformová forma PET s 96 dutinami obsahuje 96 lisovacích dutin a může vyrobit až 96 předlisků na celý vstřikovací cyklus, pokud všechny dutiny fungují správně. Skutečná produkce závisí na době cyklu, výkonu stroje a míře akceptace produktu.
Označení 29/25 označuje zamýšlenou konfiguraci zakončení krku. Přesné rozměry a rozhraní uzávěru by měly být potvrzeny pomocí schváleného technického výkresu, aby byla zajištěna kompatibilita s vybraným designem uzávěru a lahvičky.
Systém jehlového ventilu řídí vstup taveniny přes pohyblivé ventilové čepy. Při vhodném návrhu a nastavení procesu může zlepšit konzistenci vtoku, podporovat řízené plnění a snížit určité vady související s vstřikováním při velkoobjemovém vstřikování.
Daelong specifikuje kompatibilitu se vstřikovacími lisy Nestal vybavenými robotickým systémem s pěti stanicemi. Před objednáním by měly být potvrzeny přesné požadavky na model stroje a rozhraní, včetně upínací síly, vstřikovací kapacity, rozměrů desky a podrobností o automatizaci.
Publikované specifikace zahrnují německou ocel 2316 pro dutinu, jádro a krční kroužek; Japonská ocel SKD51 pro čep ventilu; beryliová měď pro trysku horkého kanálu; ocel H13 pro desku rozdělovače; a nástrojová ocel P20 pro základní desku. Konečné požadavky na materiál a tvrdost by měly být potvrzeny v nákupní specifikaci.
Výrobci by měli udržovat vyvážené teploty horkých vtoků, vhodné parametry vstřikování, účinné chlazení a čisté povrchy forem. Pravidelné odběry vzorků po jednotlivých dutinách a preventivní údržba pomáhají identifikovat odchylky dříve, než způsobí rozsáhlé zmetkovitosti.
Poskytněte výkres hrdla, hmotnost a rozměry předlisku, zamýšlenou aplikaci láhve, model vstřikovacího stroje, výrobní cíl, specifikace pryskyřice, požadavky na automatizaci a preferovaný harmonogram dodávek. Tyto podrobnosti pomáhají výrobci vyhodnotit kompatibilitu a připravit přesnější návrh.
96-dutinová PET preformová forma se systémem jehlového ventilu může být cennou investicí pro výrobce obalů, kteří hledají vysokou výrobní kapacitu, opakovatelnou kvalitu preformy a kompatibilitu s automatizovanými operacemi vstřikování. Jeho dlouhodobá hodnota závisí na přesném strojírenství, vhodných materiálech, vyváženém plnění a chlazení, spolehlivé integraci stroje a disciplinované údržbě.
Daelong spojuje své zkušenosti s výrobou vstřikovacích forem s produktovým designem určeným pro velkoobjemovou výrobu PET předlisků. Před rozhodnutím o nákupu by měli výrobci vyhodnotit technické výkresy, potvrdit kompatibilitu stroje a stanovit jasná kritéria přijetí pro zkoušky forem a konečnou dodávku.
Hledáte spolehlivé řešení PET předlisků pro vaši výrobní linku? Kontaktujte Daelongaabychom prodiskutovali vaše specifikace krku 29/25, návrh předlisku, konfiguraci stroje a požadavky na výstup. Navštivte stránku produktu nebo nás kontaktujte a vyžádejte si technické podrobnosti a cenovou nabídku přizpůsobenou vašim výrobním potřebám.


